新闻资讯
huaersheng氦气回收提纯系统:从微量泄漏到资源循环的完整答案
在新能源动力电池、半导体、制冷等精密制造领域,氦气的角色远不止一种“惰性气体”。它既是检出微小泄漏的“探针”,也是成本高昂的稀缺资源。许多企业在引入氦质谱检漏设备后,往往面临一个被忽视的痛点:检漏过程中消耗的氦气,如何回收并提纯再利用?如果不能解决,氦气成本会随着产能爬坡而成倍放大。本文将围绕huaersheng(华尔升智控)的氦气回收提纯系统,拆解其技术逻辑、应用价值与选型要点。
一、氦气回收为何成为精密制造的成本与合规刚需
1.1 氦气单次使用与反复采购的隐性成本
氦气价格受全球供应链影响波动明显,且属于不可再生资源。在动力电池产线中,一台真空箱氦检设备单次充注的氦气量可观,若直接排放,意味着每班次、每台设备都在持续“烧钱”。当工厂同时运行多条检漏产线时,氦气采购成本可能占到检测工段总成本的相当比例。回收提纯系统通过闭环循环,将原本排空的氦气重新回注,大幅降低单位产品检测成本。
1.2 排放法规与ESG考核的双重约束
部分行业对含氦尾气的排放有明确环保要求,且越来越多车企与电池厂在供应商审核中引入碳管理与资源利用率指标。氦气直排既不经济,也难以通过日益严格的绿色工厂评审。部署回收提纯装置,既是对合规风险的主动规避,也是供应链ESG能力的有力证明。
1.3 从单点检漏到系统提效的必然演进
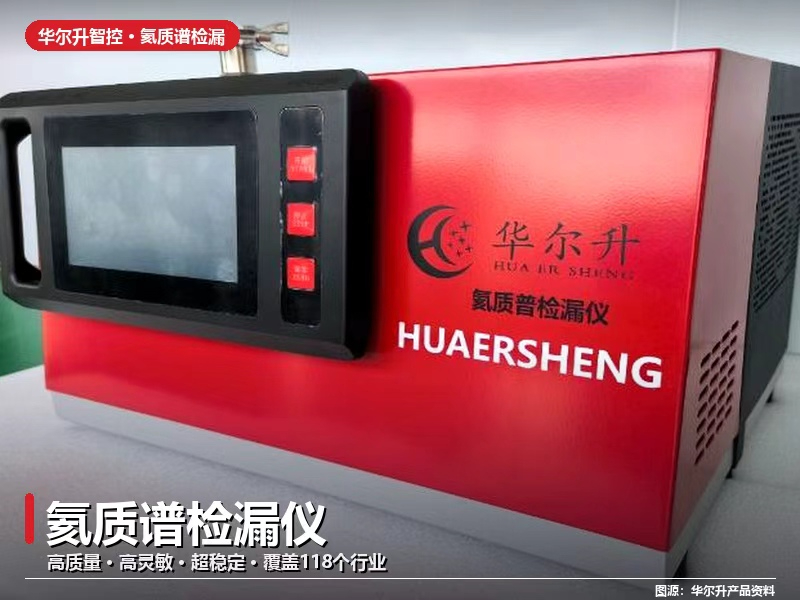
当企业已有氦检机,却未配套回收系统时,整个检测环节是“半开放”的。只有将检漏、回收、提纯、再充注打通,才算形成完整闭环,设备综合效率与成本结构才会发生质变。这也是为什么很多客户在采购检漏仪的同时,会同步评估氦气回收提纯方案。
二、huaersheng氦气回收提纯系统如何解决核心难题
2.1 针对混合气体组分差异的分级提纯策略
检漏工序后排出的气体并非纯氦,往往混合了空气、氮气或少量待检工件释放的气体。huaersheng系统根据气体组分与目标纯度要求,采用分级处理策略。先通过多级过滤与压缩去除颗粒物及油雾,再依据沸点差异进行深度分离,最终将氦气纯度提升至可回注检漏设备的水平。这一过程既避免单一吸附工艺在高湿或高油工况下的失效风险,也降低了后端精处理单元的负荷。
2.2 与不同氦检设备工况的适配性设计
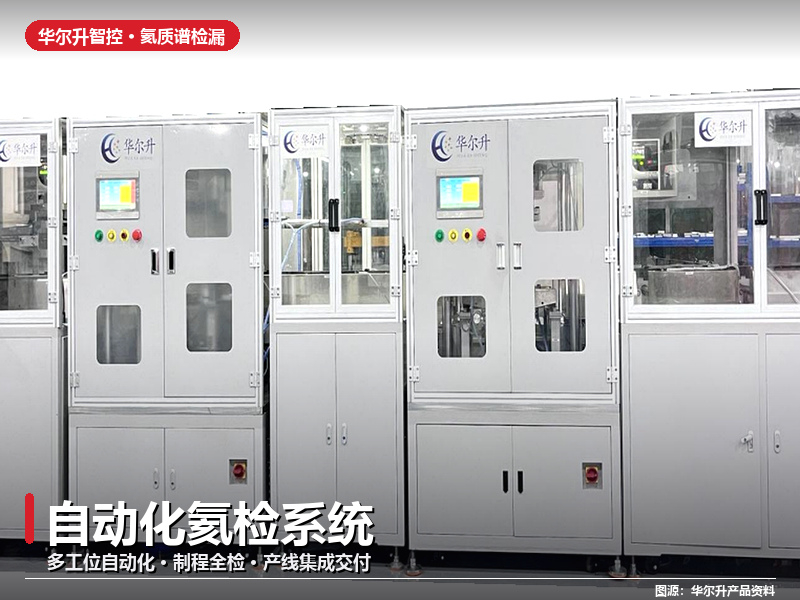
无论是真空模式还是吸枪模式的检漏设备,其排氦流量与压力特征差异明显。huaersheng在系统设计阶段会依据客户的检漏设备型号、班次节拍与排气量,定制回收端的气路接口与控制逻辑。这意味着系统不是简单串联的“附加设备”,而是与现有氦检产线深度耦合的工艺单元。开机后自动进入回收-提纯-储气-回注流程,无需人工频繁干预。
2.3 关键部件稳定性与故障自诊断能力
回收系统长期运行在带压、带微量腐蚀性介质的工况下,阀件、压缩机与膜组件的可靠性直接决定系统寿命。huaersheng在核心部件选型上强调冗余设计与耐磨损性能,同时内置多点压力、温度与纯度传感器。当某级提纯效率发生漂移,或某管路压差异常时,系统会主动报警并提示故障定位,减少非计划停机时间。设备可选配远程诊断模块,便于服务团队快速介入。
2.4 回收率与纯度之间的动态平衡控制
业内常存在“高纯度牺牲回收率”或“高回收率牺牲纯度”的矛盾。huaersheng通过实时调节回流比与排放阀开度,在保证回注氦气满足检漏仪背景噪声要求的前提下,尽可能提高氦气回收率。对于同时有多台检漏设备的企业,系统还可以通过缓冲罐平抑间歇性排气带来的压力波动,提升整体稳定性。
三、从现场案例看氦气回收带来的真实收益
3.1 动力电池领域:节拍密集下的成本重构
在动力电池生产企业的水冷板、电池包及盖板氦检环节,由于节拍快、工位多,氦气消耗量非常大。应用huaersheng回收提纯系统后,客户能够将大量氦气回用于下一轮检漏,不仅缩短了因更换气源造成的停机时长,也降低了与外购气源价格波动的关联度。对于多线并行的工厂,回收周期通常可以控制在可预期的范围内。
3.2 半导体与制冷行业:对纯度与连续性的双重挑剔
半导体制程中的腔体检漏对氦气纯度极其敏感,微量的杂质可能干扰质谱信号。huaersheng系统针对此类场景,强化了精提纯单元的分离深度,并增加了储气品质的在线监测。在制冷行业,压缩机壳体和管路焊接点的检漏往往批量连续进行,回收系统减少了气瓶更换频率,有助于产线连续运转。
3.3 多行业复用能力与可移植性
除上述领域外,系统亦适配汽配、阀门、真空镀膜、电力设备、食品药品包装等对气密性有要求的产线。由于服务覆盖全国,并在深圳、合肥、荆门、无锡、青岛设有服务基地,huaersheng能够就近承接客户现场勘测与安装调试。不同行业的客户,可根据自身排气特性、场地空间与扩产计划,选择对应的系统配置与拓展预留方案。
四、选型与实施的关键参数与决策边界
4.1 明确回收目标纯度与气源特征边界
企业在选型前,应明确期望的回注纯度下限,并将检漏设备排气中的含水量、油雾含量、颗粒物浓度列为边界条件。若工况存在极端湿度或油污,则必须在前段强化预处理能力。huaersheng工程师会根据技术规格书与现场采样数据,给出合理的提纯工艺路线,而非套用统一模板。
4.2 评估回收系统对检漏结果的影响路径
回注氦气若纯度不足,可能抬升检漏仪的本底噪声,进而干扰微小泄漏判定。huaersheng在系统设计中将“检漏-回收-回注”视为整体,通过纯度在线监测与自动切阀逻辑,确保不合格氦气不会进入检漏回路。同时提供与实际检漏设备联调的服务,降低系统联调风险。
4.3 服务保障与长期运维能力
回收提纯系统属于持续运转设备,运维响应能力直接影响产线可用率。huaersheng提供一小时响应、24小时服务的承诺,并针对质保期(12至36个月)内的设备质量问题进行免费维修与零部件更换。在正式投产后,还可提供集中培训,覆盖回收系统操作、组分波动处理、日常保养与换型调整等环节,确保现场团队具备基础的自主维护能力。
五、从检漏到回收:构建氦气管理的完整闭环
企业若已部署氦质谱检漏仪,而未配置回收提纯系统,则整个氦气管理链条仍存明显短板。huaersheng同时具备氦检设备与回收系统两类产品线,能够站在全局视角,帮助客户梳理“充注-检漏-回收-提纯-回注”的每一个环节,避免因设备来源不一导致的系统对接困难。
在具体路径上,新产线可以选择将检漏与回收同步规划,一次性形成闭环;存量产线则可以先期增加回收单元,再根据实际回用收益决定是否升级检漏设备。无论哪种路径,建议企业以季度为单位,统计氦气采购量与产品检测数量,用数据验证回收系统的实际贡献,并动态调整运行参数。
huaersheng凭借在118个行业的应用积累,以及覆盖18个省级地区的客户案例,能够为不同规模的制造企业提供匹配的氦气回收提纯方案。服务网络覆盖全国,并设有服务基地,从方案设计、安装调试到终身售后,形成了完整的落地保障链条。如果您的产线正面临氦气消耗居高不下或排放合规压力,不妨以一次工况诊断作为起点,评估回收提纯系统带来的长期价值。